+86-536-7951951


Indywidualna produkcja elementów żeliwnych: ceny i terminy w 2026 roku
2026-08-17
- Indywidualna produkcja elementów żeliwnych: ceny, terminy i technologie w 2026 roku
- Czym jest indywidualna produkcja elementów żeliwnych i czym różni się od produkcji seryjnej?
- Gdzie stosowana jest produkcja na zamówienie: przykłady branżowe i doświadczenie liderów rynku
- Czynniki kształtowania cen w 2026 roku
- Jak wybrać dostawcę: kryteria E-E-A-T dotyczące zakupów przemysłowych
- Porównanie materiałów: Które żeliwo wybrać?
- Typowe błędy przy zamawianiu odlewów
- FAQ: Często zadawane pytania dotyczące niestandardowego odlewania
- Wnioski i zalecenia dotyczące złożenia zamówienia
Indywidualna produkcja elementów żeliwnych: ceny, terminy i technologie w 2026 roku
Indywidualna produkcja elementów żeliwnychw roku 2026 realizowany jest zaawansowany technologicznie proces odlewania według rysunków klienta, który pozwala na otrzymanie części o skomplikowanych kształtach geometrycznych o określonych właściwościach mechanicznych. W odróżnieniu od produkcji seryjnej, podejście to zapewnia elastyczność w doborze gatunków żeliwa (MF, HF, CC), dokładność wymiarową do ISO 8062 CT7-CT9 oraz dostosowanie do specyficznych warunków pracy: dużych obciążeń, zużycia ściernego czy cykli termicznych. Dla przedsiębiorstw przemysłowych kluczową wartością jest zmniejszenie zależności od standardowych rozwiązań katalogowych i optymalizacja łańcuchów dostaw.
Koszt produkcji waha się od 150 do 450 rubli za kilogram gotowego produktu, w zależności od złożoności modelu, obiegu i wybranej metody formowania. Czas realizacji zamówień na partie pilotażowe wynosi 14-25 dni roboczych, włączając opracowanie dokumentacji projektowej i produkcję urządzeń. Przegląd ten szczegółowo bada ekonomiczne i techniczne aspekty zamawiania wyrobów odlewniczych w obecnych warunkach rynkowych, pomagając inżynierom i kupującym uniknąć typowych błędów przy wyborze wykonawcy.
Czym jest indywidualna produkcja elementów żeliwnych i czym różni się od produkcji seryjnej?
Pod terminemindywidualna produkcja elementów żeliwnychodnosi się do cyklu tworzenia wyrobów metalowych o charakterze jednostkowym lub małoseryjnym, gdzie każda partia lub nawet pojedyncza część jest wytwarzana pod konkretne wymagania techniczne klienta. W 2026 roku ten segment rynku przeszedł znaczącą transformację w związku z wprowadzeniem technologii przyrostowych w tworzeniu modeli odlewniczych i automatyzacji kontroli jakości.
Główna różnica w porównaniu z produkcją masową polega na ekonomice procesu. W przypadku odlewania masowego główne koszty amortyzują się w milionach jednostek, utrzymując koszt jednostkowy na wyjątkowo niskim poziomie, ale wymagając jednocześnie ogromnych inwestycji początkowych w trwałe oprzyrządowanie. Natomiast zamówienie indywidualne obejmuje:
- Produkcja wyposażenia tymczasowego lub stałego pod konkretny rysunek.
- Elastyczne dostosowanie składu chemicznego stopów (modyfikacja).
- Brak konieczności zakupu nadwyżek towaru (logistyka Just-in-Time).
- Możliwość dokonywania zmian konstrukcyjnych pomiędzy partiami.
Dla sektora B2B oznacza to przejście od strategii „kupuj to, co masz” do strategii „rób to, czego potrzebujesz”. Jest to szczególnie prawdziwe w przypadku inżynierii mechanicznej, energetyki i ciężkiego sprzętu, gdzie awaria standardowej części może prowadzić do przestojów linii kosztujących miliony rubli.
Kluczowe procesy technologiczne w 2026 roku
Współczesna produkcja odlewnicza wykorzystuje kilka podstawowych metod, których wybór bezpośrednio wpływa na ostateczną cenę i jakość powierzchni:
- Odlewanie w formach piaskowo-glinianych (mieszanka piasku zielonego).Najtańsza metoda dla dużych części (od 50 kg). Zapewnia dobrą przepuszczalność gazów, wymaga jednak późniejszej obróbki mechanicznej ze względu na chropowatość powierzchni Ra 12,5–25.
- Odlewanie z wykorzystaniem modeli wypalenia (proces V).Używany do średnich partii. Pozwala uzyskać czystszą powierzchnię i większą dokładność, zmniejszając ilość wiórów podczas dalszego toczenia lub frezowania.
- Odlewanie w mieszankach samoutwardzalnych walcowanych na zimno (HKS/No-Bake).Standard dla krytycznych części o złożonych konfiguracjach. Zapewnia wysoką stabilność wymiarową i minimalne naprężenia odlewnicze, co jest krytyczne w przypadku obudów pomp i przekładni.
- Odlewanie odśrodkowe.Stosowany wyłącznie do rur, tulei i tulei. Struktura metalu okazuje się nieporowata i jednorodna, co zwiększa ciśnienie utrzymywanego medium do 16–25 MPa.
Gdzie stosowana jest produkcja na zamówienie: przykłady branżowe i doświadczenie liderów rynku
Prośba oindywidualna produkcja elementów żeliwnychutworzone przez różne gałęzie przemysłu. Zrozumienie specyfiki aplikacji pomaga w prawidłowym sformułowaniu wymagań technicznych (TOR) i wyborze optymalnego gatunku materiału. Uderzającym przykładem udanej integracji technologii wysokiego odlewu w specjalistycznej produkcji jest doświadczenie firmyShandong Jiasheng Machinery Manufacturing Co., Ltd..
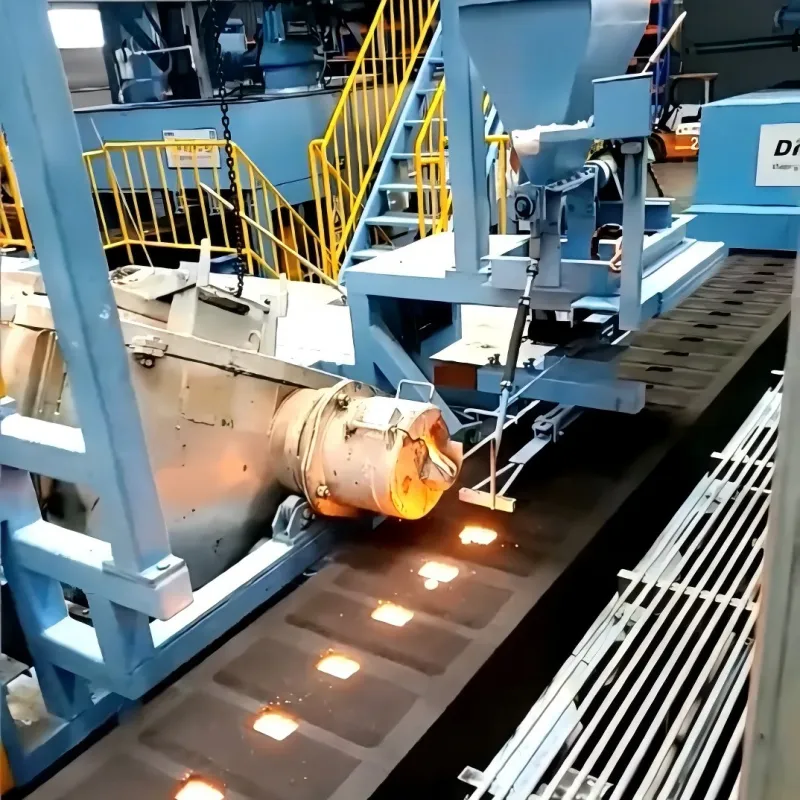
Zlokalizowany w Weifang w prowincji Shandong zakład opiera się na wiedzy specjalistycznej Weifang Jiasheng Co., Ltd. (od 2009 r.) i demonstruje, w jaki sposób specjalizacja w żeliwie sferoidalnym (DC/QT450-12) może stworzyć wyjątkowo niezawodne komponenty dla krytycznych systemów. Baza produkcyjna o powierzchni ponad 10 000 m² wyposażona jest w zaawansowane automatyczne linie formierskie Disa416 i Benchuan 418 oraz inteligentne systemy przygotowania mieszanek. Roczna wielkość produkcji na poziomie 11 000 ton osiągana jest dzięki ścisłej kontroli wszystkich etapów: od wytapiania w energooszczędnych piecach elektrycznych po końcowe malowanie elektrostatyczne.
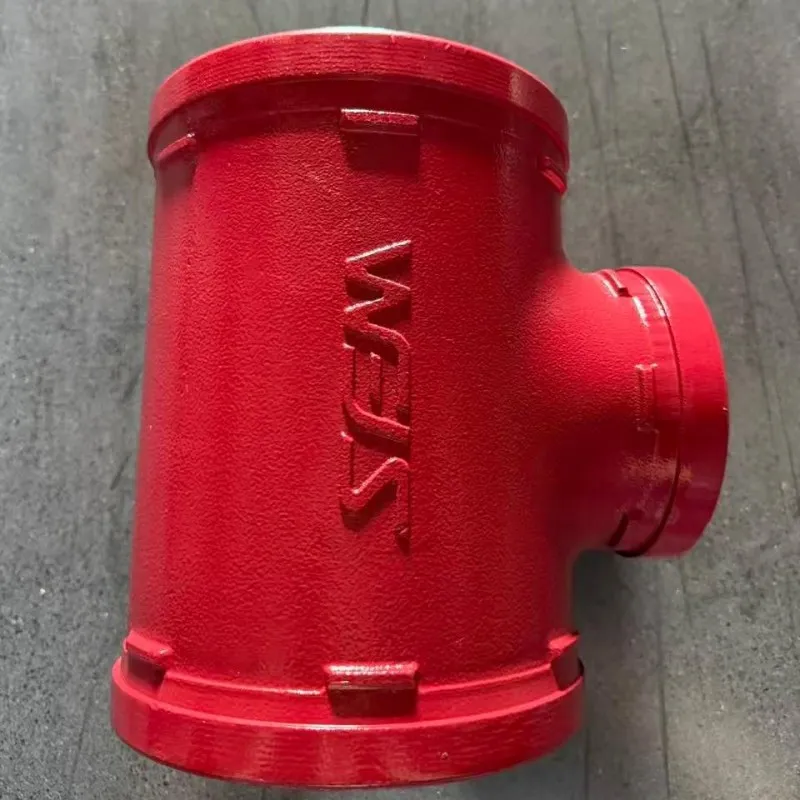
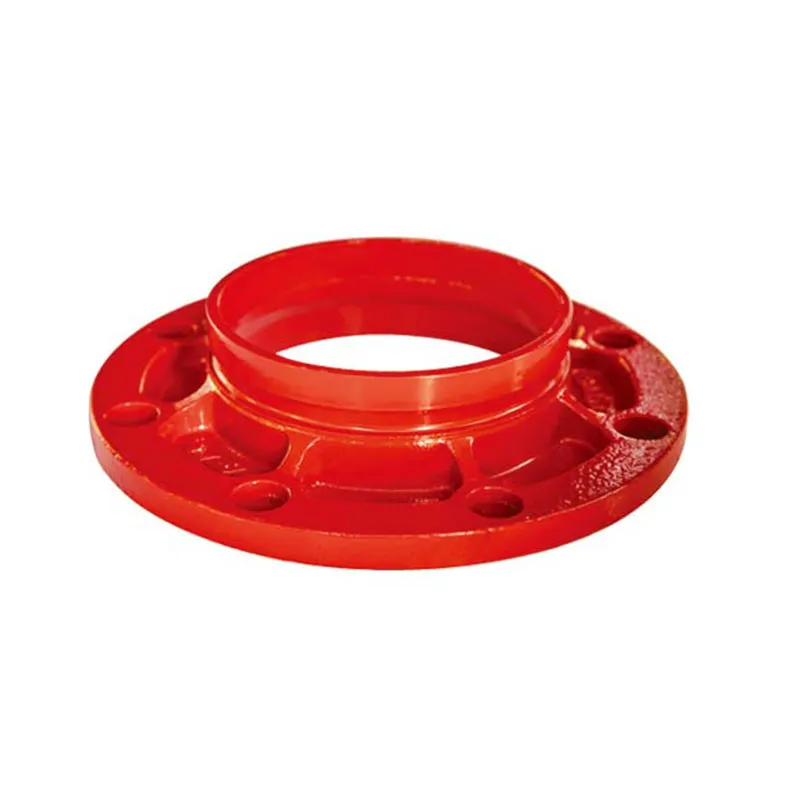
Produkty Shandong Jiasheng, w tym złączki wpustowe, systemy tryskaczowe (ZSFY, ZSTMB-T80, ESFR) i hydranty przeciwpożarowe, pracują pod ciśnieniem do 2,5 MPa. Sukces firmy wynika nie tylko z posiadania certyfikatów CCCF i zgodności z normami GB5135.11, ale także z umiejętności dostosowania parametrów odlewów do rygorystycznych wymagań dotyczących szczelności i odporności na wibracje. Zastosowanie uszczelek z gumy EPDM i łączników w gatunku 8.8 w połączeniu z wysokiej jakości odlewem korpusu pokazuje, jak ważne jest zintegrowane podejście do produkcji elementów żeliwnych do instalacji wodociągowych i gaśniczych.
Budownictwo energetyczne i turbinowe
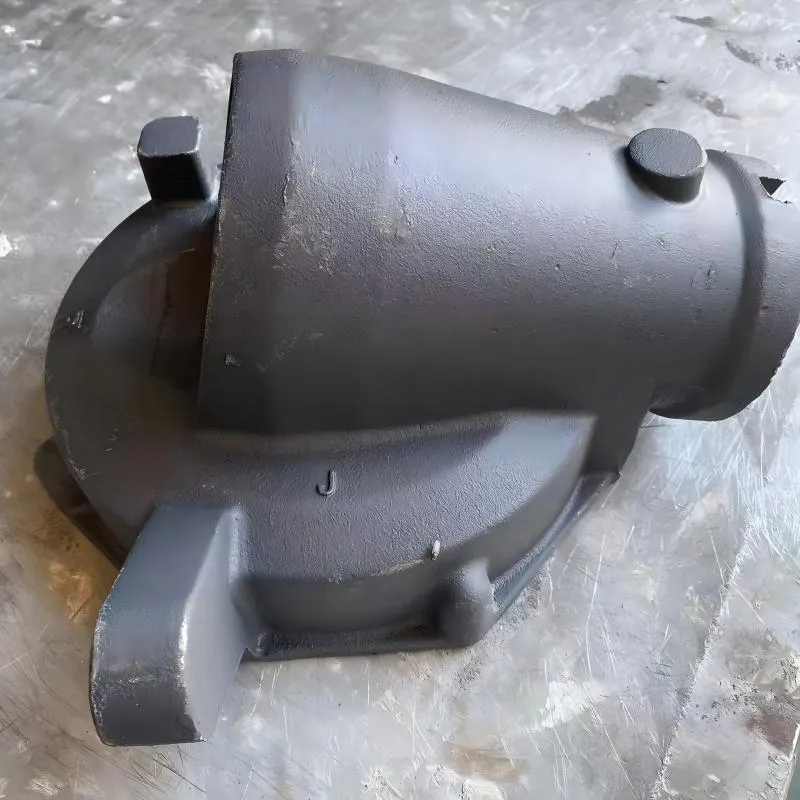
Odporność na temperaturę i tłumienie drgań mają kluczowe znaczenie w tej branży. Żeliwne obudowy turbin, podpory generatorów i płyty fundamentowe wykonane są z żeliwa szarego SCh20–SCh25. Przykład: wymiana zużytej obudowy pompy w elektrowni w elektrociepłowni. Część standardowa nie jest odpowiednia ze względu na zmianę parametrów przepływu po modernizacji urządzenia. Niestandardowy odlew umożliwił zmianę geometrii drogi przepływu, zwiększając wydajność pompy o 3,5% przy temperaturze cieczy roboczej do 120°C.
Górnictwo i hutnictwo
Głównymi wrogami są tutaj zużycie ścierne i obciążenia udarowe. Stosuje się żeliwa wysokochromowe lub żeliwo z grafitem sferoidalnym (VCh50, VCh60). Typowe zadanie: wykonanie ubijaka kruszarki lub okładziny młyna. Żywotność części standardowej wynosiła 400 godzin. Po indywidualnym zaprojektowaniu ze zwiększeniem grubości ścianek w obszarach maksymalnego zużycia i domieszką chromu (do 1,5%), żywotność urządzenia wzrosła do 650 godzin, co skróciło czas przestojów na naprawy o 20%.
Budowa obrabiarek i robotyka
Łoża maszyn CNC i podstawy ramion robotów wymagają materiału o wysokim współczynniku tarcia wewnętrznego (tłumienia). Niezbędne jest tu żeliwo szare SCh15–SCh20. Produkcja na zamówienie umożliwia wykonanie skomplikowanych kanałów wewnętrznych do chłodzenia wrzecion lub poprowadzenie kabli bezpośrednio do korpusu odlewu, co nie jest możliwe w przypadku spawanej konstrukcji stalowej.
Czynniki kształtowania cen w 2026 roku
Kosztindywidualna produkcja elementów żeliwnychnie jest liniową funkcją masy. W 2026 roku na cennik składają się następujące elementy, z których każdy podlega optymalizacji:
| Parametr | Wpływ na koszty | Komentarz inżyniera |
|---|---|---|
| Ciężar wyrzutowy | Mnożnik podstawowy | Im mniejsza część, tym wyższa cena za kg ze względu na stałe koszty topienia i formowania. |
| Czynnik trudności | +15%… +60% | Obecność cienkich ścianek (< 5 mm), wnęk wewnętrznych, otworów gwintowanych w odlewie. |
| Dokładność zgodnie z GOST/ISO | +10%… +30% | Przejście z klasy dokładności CT12 na CT8 podwaja koszt oprzyrządowania i kontroli. |
| Rozmiar partii | Odwrotnie proporcjonalne | Partia 10 szt. będzie kosztować 2-3 razy więcej za sztukę niż partia 1000 sztuk. |
| Przetwarzanie końcowe | +20%… +50% | Obróbka cieplna (wyżarzanie, hartowanie), bębnowanie, malowanie, obróbka skrawaniem. |
Co kryje się w wycenie?
Często klienci zwracają uwagę jedynie na cenę metalu, zapominając o koszcie modelu. W produkcji na zamówienie często wykorzystuje się druk 3D form piaskowych lub modeli z traconego wosku, co eliminuje koszt drogiego oprzyrządowania metalowego w przypadku pierwszych próbek. Jeżeli jednak nakład przekracza 500 sztuk, produkcja aluminiowej lub stalowej płyty modelowej staje się ekonomicznie uzasadniona, obniżając koszt każdego egzemplarza o 15–20%.
Przykład obliczeń:Odlew „Obudowa skrzyni biegów”, waga 45 kg, materiał VCh40, partia 20 szt.
— Koszt metalu i wytapiania: 180 rubli/kg.
— Wykonanie modelu 3D do odlewu: 25 000 RUB (jednorazowo).
— Formowanie i wypełnianie: 60 rubli/kg.
— Obróbka cieplna i czyszczenie: 40 rubli/kg.
Razem na jednostkę: ~14500 rub. Gdy partia zwiększy się do 100 szt. cena spadnie do ~12 800 rubli w związku z deprecjacją modelu.
Jak wybrać dostawcę: kryteria E-E-A-T dotyczące zakupów przemysłowych
Wybór wykonawcy dlaindywidualna produkcja elementów żeliwnychpowinno opierać się na teście kompetencji technicznych, a nie tylko na cenie. W warunkach roku 2026 rynek jest przesycony pośrednikami nie posiadającymi własnej produkcji. Aby uniknąć ryzyka, skorzystaj z poniższej listy kontrolnej:
- Posiadanie własnego laboratorium.Dostawca jest zobowiązany do przeprowadzenia analizy spektralnej wytopu oraz badań mechanicznych próbek świadków. Poproś o raporty z testów rozciągania i twardości (Brinell) dla swojej partii.
- Park sprzętu.Dowiedz się, jakie metody formowania są dostępne. Obecność linii HWS, Disa lub analogowych wskazuje na możliwość pracy z dużą dokładnością. Brak własnego pieca (indukcyjnego lub żeliwiaka) jest sygnałem ostrzegawczym.
- Dział inżynieryjny.Zdolność dostawcy do przeprowadzenia analizy DFM (Design for Manufacturing). Dobry inżynier wskaże miejsca, w których grubość ścianki jest niewystarczająca do wypełnienia formy, lub zasugeruje dodanie spadków odlewniczych tam, gdzie ich nie zapewniłeś.
- Lista referencyjna i certyfikaty.Poproś o przykłady podobnych części. Posiadanie certyfikatów ISO 9001, ISO 14001 oraz atestów branżowych (np. przeciwpożarowych czy ciśnieniowych) potwierdza dojrzałość procesów. Na przykład produkty takich producentów jak Shandong Jiasheng przechodzą rygorystyczne testy typu w krajowych centrach kontroli jakości, co stanowi gwarancję niezawodności dla konsumenta końcowego.
Ograniczenia logistyczne i eksportowe
Współpracując z producentami w 2026 roku, należy wziąć pod uwagę logistykę. Odlewy żeliwne mają wysoki ciężar właściwy, dlatego koszt dostawy może wynosić nawet 15–20% kosztu ładunku. Optymalnie jest wybrać producenta w rozsądnej dostępności transportowej lub współpracować z firmami, które mają ugruntowane kanały dostaw i wsparcie OEM. Sprawdź także dostępność certyfikatów zgodności (TR CU, GB, UL, itp.) dla swoich produktów, jeśli podlegają one obowiązkowej certyfikacji.
Porównanie materiałów: Które żeliwo wybrać?
Zły wybór gatunku żeliwa jest najczęstszą przyczyną przedwczesnego uszkodzenia części. Poniżej znajduje się porównanie głównych rodzajów żeliwa stosowanych w produkcji niestandardowej.
| Gatunek żeliwa | Struktura grafitowa | Wytrzymałość na rozciąganie (MPa) | Główna aplikacja | Skrawalność |
|---|---|---|---|---|
| SCh15, SCh20 (szary) | Lamelowy | 150–200 | Ramy, obudowy, osłony, tarcze hamulcowe. | Znakomicie |
| HF40, HF50 (wysoka wytrzymałość) | Kulisty | 400–500 | Wały korbowe, koła zębate, rury ciśnieniowe, części narażone na obciążenia udarowe, armatura. | Dobry (wymaga wysokiej jakości narzędzi) |
| KCH30-6 (magiczny) | Łuszczący się | 300 | Okucia, haki, obudowy tylnych osi, drobne elementy o skomplikowanych kształtach. | dobrze |
| Przeciwcierne (ASF) | Lamelowe + dodatki | Zależy od bazy | Tuleje ślizgowe, prowadnice, łożyska. | Średnia |
Opinia inżynierska:Nie zawsze warto przepłacać za żeliwo o wysokiej wytrzymałości. Jeśli część podlega ściskaniu i wibracjom (np. wspornik maszyny), żeliwo szare SCH20 poradzi sobie lepiej ze względu na swoje właściwości tłumiące. HF ma mniejsze tarcie wewnętrzne, co w niektórych konstrukcjach może prowadzić do rezonansu. Jednakże w przypadku systemów ciśnieniowych (jak w przypadku produktów gaśniczych) jedynym standardem niezawodności jest VCh40-12.
Typowe błędy przy zamawianiu odlewów
Analiza wadliwych partii z ostatnich 3 lat ujawniła następujące błędy systemowe ze strony klientów:
- Pomijając skurcz.Rysunek części wykonuje się bez uwzględnienia skurczu odlewu (dla żeliwa 0,8–1,2%). Modelarz powiększa model, ale jeśli projektant nie zgodził się na dodatki, wymiary mogą „odpłynąć” po obróbce cieplnej.
- Niewystarczający promień zaokrąglenia.Ostre narożniki wewnątrz odlewu powodują koncentrację naprężeń i prowadzą do pęknięć podczas chłodzenia. Minimalny promień powinien wynosić co najmniej 3–5 mm.
- Błędne wskazanie miejsc filmowania.Klient wymaga idealnej powierzchni, na której znajdują się ślady z prętów lub systemu wlewowego. Konieczne jest wcześniejsze określenie obszarów „nieroboczych” do umieszczenia elementów systemu odlewniczego.
- Brak wymagań dotyczących badań nieniszczących (NDT).W przypadku części krytycznych należy wskazać potrzebę przeprowadzenia badań ultradźwiękowych (badania ultradźwiękowe) lub wykrywania wad penetracyjnych. Wygląd zewnętrzny nie gwarantuje braku wewnętrznych zlewów.
FAQ: Często zadawane pytania dotyczące niestandardowego odlewania
P: Do czego służy minimalny nakładindywidualna produkcja elementów żeliwnych?
Odp.: Technicznie możliwe jest wyprodukowanie 1 sztuki. Jednakże ekonomicznie opłacalne jest rozpoczęcie od 5–10 sztuk w celu rozłożenia kosztów przedprodukcji i wytapiania. W przypadku druku formularzy 3D minimalna partia może stanowić jedną sztukę.
P: Czy jest możliwość otrzymania odlewu o wymaganej klasie dokładności od razu, bez obróbki mechanicznej?
Odp.: Tak, w przypadku stosowania metod odlewania CCS lub metodą traconego wosku można osiągnąć klasy dokładności CT7-CT8. Jednakże powierzchnie funkcjonalne (gniazda łożysk, uszczelnienia) w dalszym ciągu wymagają szlifowania lub toczenia w celu uzyskania wymaganej chropowatości Ra 1,6–3,2.
P: Ile czasu zajmuje opracowanie nowego modelu?
Odp.: Tworzenie modelu 3D i drukowanie go do odlewu zajmuje 3-5 dni. Produkcja tradycyjnego modelu drewnianego lub aluminiowego - od 10 do 20 dni. Całkowity okres otrzymania pierwszej próbki („pierwszego chipa”) wynosi zwykle 20–25 dni.
P: Czy sezonowość wpływa na ceny i warunki?
O: Tak. W miesiącach letnich zapotrzebowanie na odlewy jest tradycyjnie większe, a wydajność linii formierskich może zostać obniżona ze względu na warunki temperaturowe suszenia piasku. Planuj duże zamówienia na pierwszy i czwarty kwartał.
Wnioski i zalecenia dotyczące złożenia zamówienia
Indywidualna produkcja elementów żeliwnychw 2026 r. – to nie tylko zakup metalu, ale partnerstwo inżynieryjne. Powodzenie projektu zależy od jakości danych wyjściowych (modele 3D STEP/IGES, jasne specyfikacje) oraz od wyboru technologii adekwatnej do przeznaczenia części. Oszczędności na etapie projektowania modelu czy kontroli jakości surowców nieuchronnie prowadzą do wzrostu kosztów na etapie eksploatacji urządzeń.
Aby zmniejszyć ryzyko, zalecamy:
- Zamów partię próbną przed uruchomieniem serii.
- Wymagaj dostarczenia analizy chemicznej każdego ciepła.
- W przypadku złożonych zespołów korzystaj z usług jednego dostawcy, aby uniknąć problemów z montażem różnych części.
- Zwróć uwagę na obecność u producenta zautomatyzowanych linii i systemów kontroli środowiska (ISO 14001), co wskazuje na stabilność jakości.
Jeśli potrzebujesz obliczyć koszt odlewów na podstawie swoich rysunków, przeanalizować możliwość odlewu lub wybrać analog importowanej części, nasi inżynierowie są gotowi przeprowadzić bezpłatny audyt dokumentacji technicznej.
Chcesz omówić swój projekt?
Prześlij rysunki lub model 3D w celu wstępnego oszacowania kosztów i czasu realizacji. Zapewniamy pełny cykl: od modelowania po dostawę gotowych części.
→Otrzymaj ofertę handlową i doradztwo techniczne